الفرق بين أنظمة DCS و PLC في التحكم الصناعي
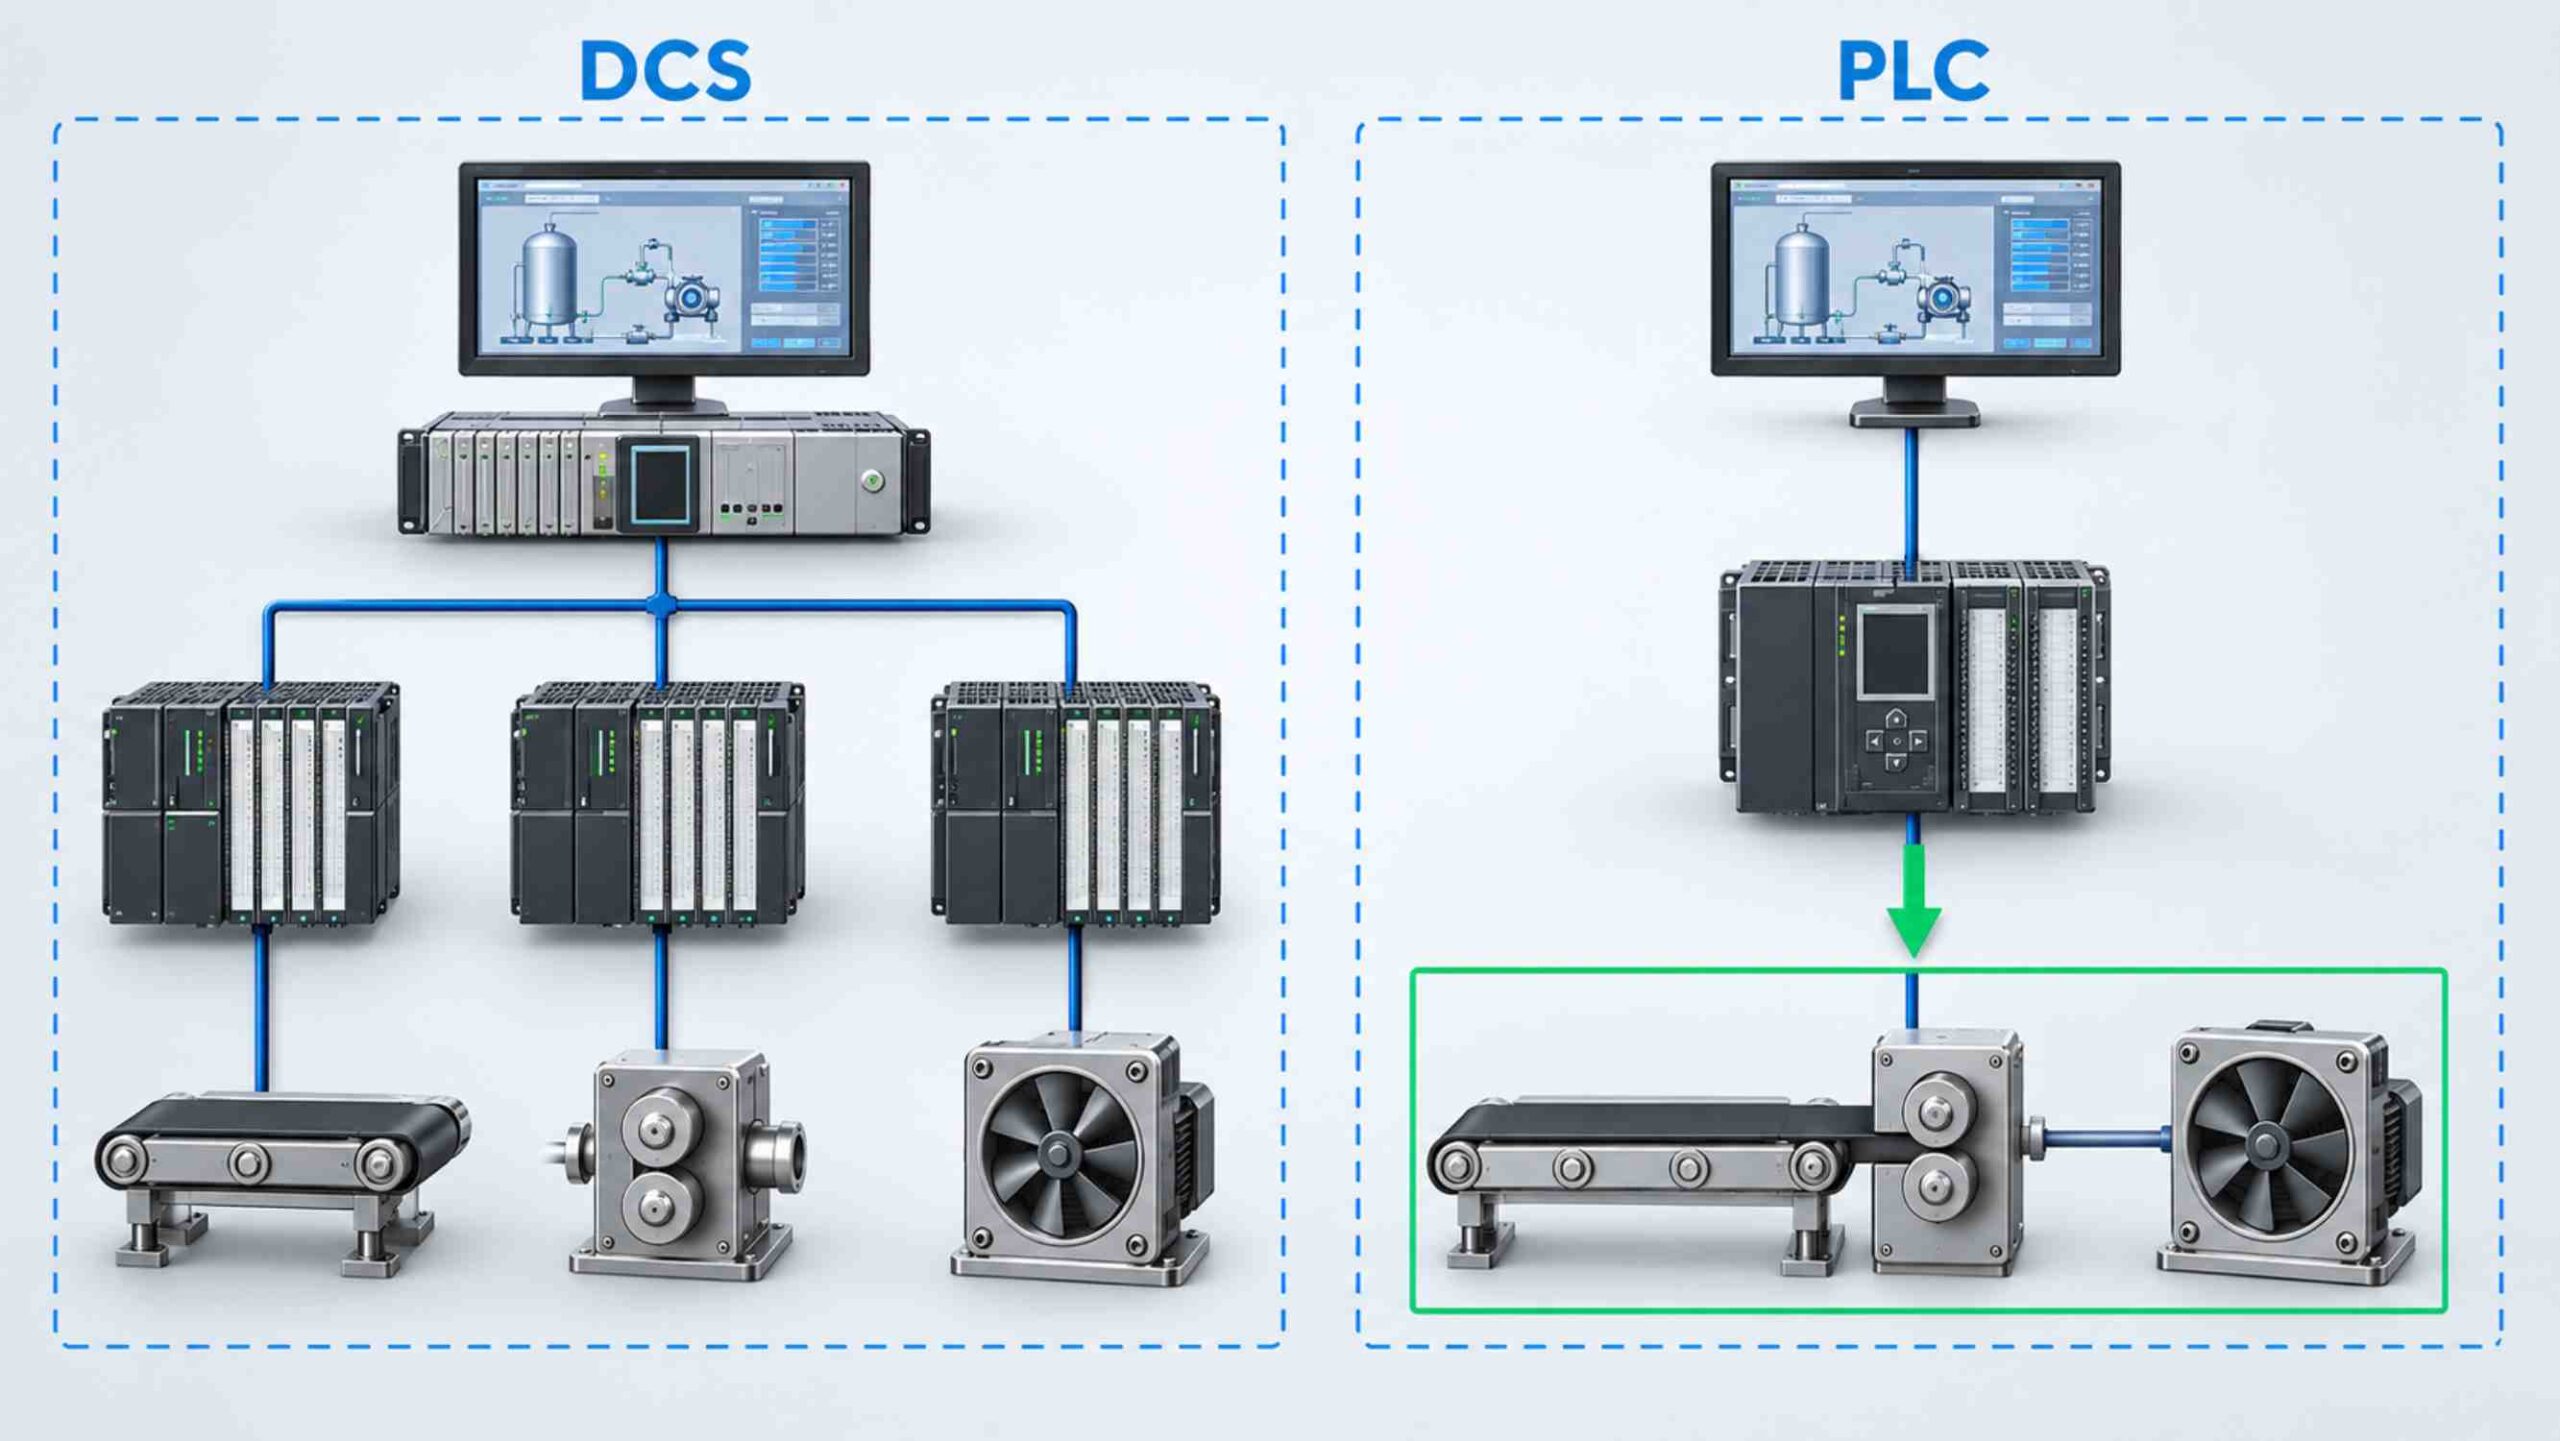
يُستخدم كلٌّ من نظام التحكم الموزّع DCS ووحدة التحكم المنطقية القابلة للبرمجة PLC في الأتمتة الصناعية، وكلاهما يستقبل الإشارات من الحساسات ويرسل أوامر إلى المحركات والصمامات والمشغلات. لكن الفرق الأساسي بينهما لا يتعلق بالقدرة على التحكم فقط، بل بفلسفة التصميم وطبيعة العملية الصناعية وحجمها وطريقة تشغيلها.
بعبارة مختصرة:
- يركز PLC غالباً على التحكم في آلة أو خط إنتاج أو وحدة محددة.
- يركز DCS على إدارة عملية صناعية كاملة ومستمرة تضم عدداً كبيراً من الوحدات وحلقات التحكم.
أولاً: ما هو نظام PLC؟
PLC هو جهاز تحكم صناعي قابل للبرمجة، صُمم في الأصل لاستبدال دوائر المرحلات والكونتاكتورات المعقدة. يستقبل إشارات الإدخال من الحساسات والمفاتيح، يعالج البرنامج، ثم يرسل إشارات الخرج إلى المحركات والصمامات والأجهزة الأخرى.
المكونات الرئيسية لنظام PLC
يتكون نظام PLC عادةً من:
- وحدة المعالجة المركزية CPU.
- وحدات الإدخال الرقمية Digital Inputs.
- وحدات الخرج الرقمية Digital Outputs.
- وحدات الإدخال والخرج التناظرية Analog I/O.
- وحدات الاتصال والشبكات.
- برنامج البرمجة.
- شاشة تشغيل HMI أو نظام إشراف SCADA.
- مصدر تغذية ووحدات توسعة.
طريقة عمل PLC
يعمل PLC غالباً وفق دورة متكررة تسمى Scan Cycle، وتشمل:
- قراءة الإشارات الداخلة من الحساسات.
- تنفيذ البرنامج المخزن في وحدة المعالجة.
- تحديث إشارات الخرج.
- تنفيذ عمليات الاتصال والتشخيص.
- تكرار الدورة بسرعة عالية.
وتعتمد سرعة الاستجابة على نوع المعالج، وحجم البرنامج، وعدد الإشارات، وطريقة الاتصال بالأجهزة.
أمثلة على استخدام PLC
يستخدم PLC في:
- السيور الناقلة.
- آلات التغليف والتعبئة.
- خطوط الإنتاج.
- المصاعد.
- آلات التشغيل CNC.
- أنظمة التحكم بالمضخات.
- محطات معالجة المياه الصغيرة.
- وحدات التحكم المحلية.
- أنظمة الفرز والمناولة.
- التحكم في المحركات ومحولات التردد.
ثانياً: ما هو نظام DCS؟
DCS هو نظام تحكم موزّع، صُمم لإدارة العمليات الصناعية الكبيرة والمستمرة. بدلاً من وضع وحدة تحكم واحدة تدير كامل المصنع، يتم توزيع وحدات التحكم على مناطق أو وحدات مختلفة، مع ربطها بشبكة صناعية ومراكز تشغيل مركزية.
يستقبل DCS البيانات من الحساسات والمعدات، ويطبق خوارزميات التحكم، ثم يعرض حالة العملية للمشغلين من خلال شاشات تشغيل مركزية.
المكونات الرئيسية لنظام DCS
يتكون DCS عادةً من:
- وحدات تحكم موزعة Controllers.
- وحدات إدخال وإخراج موزعة.
- شبكة تحكم صناعية.
- خوادم تشغيل وتطبيقات.
- محطات عمل للمشغلين.
- نظام أرشفة وتاريخ للبيانات Historian.
- نظام متقدم لإدارة الإنذارات.
- أدوات هندسية للبرمجة والتكوين.
- أنظمة تكرار احتياطية Redundancy.
- واجهات مع أنظمة السلامة والتحكم الأخرى.
طريقة عمل DCS
في نظام DCS تُقسَّم العملية إلى مناطق أو وحدات مستقلة نسبياً. فمثلاً يمكن أن توجد وحدة تحكم خاصة بالغلاية، وأخرى بالتوربين، وأخرى بنظام معالجة المياه، مع ربط جميع الوحدات بغرفة تحكم مركزية.
ويتيح ذلك:
- مراقبة المصنع بالكامل.
- التحكم في آلاف الإشارات.
- متابعة الاتجاهات التاريخية.
- تسجيل الأحداث والإنذارات.
- تشغيل حلقات التحكم المستمر.
- تحسين أداء العملية.
- تحليل الأعطال والأداء التشغيلي.
الفروقات الرئيسية بين DCS وPLC
| وجه المقارنة | PLC | DCS |
|---|---|---|
| مجال الاستخدام | آلة أو خط إنتاج أو وحدة محددة | مصنع أو عملية صناعية متكاملة |
| طبيعة التحكم | تسلسلي، منطقي، سريع | مستمر، تناظري، موزع |
| التركيز الأساسي | تنفيذ منطق التشغيل | إدارة العملية ومراقبتها |
| الإشارات الشائعة | إشارات رقمية كثيرة | إشارات تناظرية وحلقات تحكم كثيرة |
| سرعة الاستجابة | عالية جداً ومناسبة للآلات | مناسبة للعملية، مع التركيز على الاستقرار والاستمرارية |
| البرمجة | Ladder، Function Block، Structured Text | Function Block وContinuous Control وغيرها |
| واجهة التشغيل | HMI أو SCADA غالباً | محطات تشغيل متكاملة ضمن النظام |
| إدارة الإنذارات | ممكنة، لكنها تعتمد على التصميم | متقدمة ومتكاملة عادةً |
| أرشفة البيانات | تحتاج غالباً إلى SCADA أو خادم منفصل | جزء أساسي من بنية النظام |
| التكرار الاحتياطي | اختياري حسب المشروع | شائع ومهم في المشاريع الكبيرة |
| التوسع | مرن، لكن قد يتطلب تصميم الشبكة | مصمم للتوسع في العمليات الكبيرة |
| التكلفة الأولية | غالباً أقل | غالباً أعلى |
| سهولة الاستخدام | مناسب للتحكم المحلي | مناسب للتشغيل المركزي |
| الاعتماد على الشركة المصنعة | قد يكون أقل في المشاريع الصغيرة | قد يكون أكبر بسبب تكامل النظام |
| الصيانة | بسيطة نسبياً | تحتاج إلى معرفة بالنظام والشبكات والخوادم |
1. الفرق في فلسفة التحكم
فلسفة PLC
يعتمد PLC غالباً على منطق واضح مثل:
- إذا تم الضغط على زر التشغيل، شغّل المحرك.
- إذا وصل الحساس إلى موضع معين، أوقف الأسطوانة.
- إذا امتلأ الخزان، أغلق صمام التعبئة.
- نفّذ الخطوات بالتسلسل المحدد.
لذلك يكون PLC مناسباً للعمليات المتقطعة أو التي تعتمد على تسلسل من الخطوات.
فلسفة DCS
يعتمد DCS على إدارة عملية مستمرة، مثل:
- الحفاظ على درجة حرارة معينة.
- التحكم في مستوى خزان.
- تثبيت الضغط داخل خط إنتاج.
- ضبط معدل التدفق.
- التحكم في نسبة مكونات كيميائية.
- تنسيق عدة حلقات تحكم في الوقت نفسه.
وتستخدم هذه التطبيقات خوارزيات مثل PID بصورة واسعة.
2. الفرق في نوع العملية
العمليات المتقطعة
العملية المتقطعة تتكون من خطوات منفصلة، مثل:
- وضع المنتج.
- تشغيل الآلة.
- إجراء عملية التصنيع.
- إيقاف الآلة.
- إخراج المنتج.
هذه العمليات تناسب PLC، خصوصاً عندما تكون سرعة الحركة والتتابع المنطقي عاملين أساسيين.
العمليات المستمرة
تعمل العملية المستمرة لفترات طويلة دون توقف، مثل:
- تكرير النفط.
- إنتاج الإسمنت.
- محطات الطاقة.
- الصناعات الكيميائية.
- معالجة الغاز.
- إنتاج الورق.
- الصناعات الدوائية.
- معالجة المياه الكبيرة.
في هذه التطبيقات تكون المتغيرات مثل الضغط والحرارة والتدفق والمستوى في حالة تغير مستمر، ولذلك يكون DCS مناسباً غالباً.
3. الفرق في التحكم التناظري
يمكن لكل من PLC وDCS التعامل مع الإشارات التناظرية وحلقات PID، ولذلك لا يصح القول إن PLC مخصص للإشارات الرقمية فقط أو إن DCS هو الوحيد القادر على التحكم التناظري.
لكن الفرق يكمن في طريقة التكامل:
- في PLC تكون حلقات PID جزءاً من برنامج التحكم، وقد تحتاج إلى إعدادات إضافية لعرضها وأرشفتها.
- في DCS تكون حلقات التحكم التناظري جزءاً أساسياً من النظام، وتكون مرتبطة عادةً بواجهات التشغيل والإنذارات والأرشفة.
مثلاً، يمكن استخدام PLC للتحكم في حرارة فرن صغير، لكن في مصنع كبير قد توجد مئات حلقات التحكم في الحرارة والضغط والتدفق، وهنا تظهر أهمية بنية DCS المتكاملة.
4. الفرق في سرعة الاستجابة
يتميز PLC عادةً بسرعة عالية في معالجة الإشارات وتنفيذ الأوامر، ولذلك يناسب:
- التحكم في الحركة.
- المحركات السريعة.
- الروبوتات.
- المكابس.
- أنظمة الفرز.
- العمليات التي تحتاج إلى توقيت دقيق.
أما DCS فيركز بدرجة أكبر على استقرار العملية واستمراريتها وتنسيقها. وهذا لا يعني أن DCS بطيء، لكنه غالباً لا يُختار للتحكم في الحركات فائقة السرعة أو التطبيقات التي تتطلب استجابة زمنية دقيقة جداً. في التطبيقات الحديثة يمكن استخدام PLC سريع للتحكم في الحركة، وربطه مع DCS لإرسال المعلومات والأوامر العامة.
5. الفرق في البنية المعمارية
بنية PLC
تكون البنية الشائعة كما يلي: الحساسات والمشغلات ← وحدات PLC ← شبكة صناعية ← HMI أو SCADA
وقد يكون PLC موجوداً داخل لوحة تحكم واحدة بالقرب من الآلة.
بنية DCS
تكون البنية عادةً موزعة:
الحساسات والمشغلات ← وحدات إدخال وإخراج موزعة ← وحدات تحكم موزعة ← شبكة تحكم ← خوادم ومحطات تشغيل ويتم توزيع وحدات التحكم بالقرب من الوحدات الصناعية، مما يقلل طول الكابلات ويسهل تقسيم المصنع إلى مناطق تشغيلية.
6. الفرق في واجهة التشغيل والمراقبة
في نظام PLC يمكن استخدام شاشة HMI محلية لعرض:
- حالة المحركات.
- قيم الضغط والحرارة.
- الإنذارات.
- أزرار التشغيل والإيقاف.
- وضع التشغيل اليدوي أو الآلي.
أما DCS فيوفر عادةً بيئة تشغيل مركزية تسمح للمشغل بمتابعة المصنع بأكمله. وتشمل:
- شاشات رسومية للعملية.
- شاشات تفصيلية لكل وحدة.
- الاتجاهات التاريخية Trend Displays.
- سجل الإنذارات والأحداث.
- تقارير التشغيل.
- إدارة صلاحيات المستخدمين.
- متابعة الأداء والإنتاج.
- تسجيل التغييرات التي أجراها المشغلون.
7. الفرق في الاعتمادية والتكرار الاحتياطي
في المصانع الكبيرة قد يؤدي توقف نظام التحكم إلى خسائر كبيرة أو إلى حالة خطرة. لذلك تعتمد أنظمة DCS غالباً على التكرار الاحتياطي، مثل:
- وحدة معالجة احتياطية.
- شبكة اتصال احتياطية.
- خوادم مزدوجة.
- مصادر تغذية مزدوجة.
- وحدات إدخال وإخراج احتياطية.
عند حدوث عطل في الوحدة الأساسية، تنتقل العملية إلى الوحدة الاحتياطية بأقل تأثير ممكن.
يمكن أيضاً تجهيز PLC بأنظمة تكرار احتياطية، لكن ذلك يكون عادةً اختيارياً ويعتمد على أهمية التطبيق وتكلفته ومتطلباته.
8. الفرق في إدارة الإنذارات
يستطيع كلا النظامين إصدار إنذارات، لكن DCS يوفر غالباً نظاماً أكثر تكاملاً لإدارة الإنذارات.
يشمل ذلك:
- إنذار ارتفاع الضغط.
- إنذار انخفاض مستوى الخزان.
- إنذار تجاوز درجة الحرارة.
- إنذار فشل جهاز القياس.
- إنذار فقدان الاتصال.
- تحديد أولوية الإنذار.
- تسجيل وقت ظهور الإنذار واختفائه.
- منع الإنذارات المتكررة غير المفيدة.
- تحليل أسباب الإنذارات.
إدارة الإنذارات مهمة جداً، لأن كثرة الإنذارات غير الضرورية قد تربك المشغل وتؤدي إلى تأخر الاستجابة للحالات الخطرة.
9. الفرق في تسجيل البيانات والأرشفة
في تطبيق PLC صغير قد تُعرض القيم الحالية فقط على شاشة التشغيل. وإذا كانت هناك حاجة إلى تخزين البيانات، تتم إضافة نظام SCADA أو قاعدة بيانات.
أما في DCS فتكون الأرشفة عادةً جزءاً أساسياً من النظام، ويمكن تخزين:
- درجات الحرارة.
- مستويات الخزانات.
- معدلات التدفق.
- الضغوط.
- الإنتاجية.
- استهلاك الطاقة.
- أوقات الأعطال.
- تغييرات الإعدادات.
- أداء حلقات التحكم.
تساعد هذه البيانات في إعداد التقارير، وتحليل الأعطال، وتحسين الإنتاج، وتطبيق الصيانة التنبؤية.
10. الفرق في البرمجة والهندسة
برمجة PLC
تُستخدم لغات ومعايير متعددة، أهمها:
- Ladder Diagram.
- Function Block Diagram.
- Structured Text.
- Sequential Function Chart.
وتناسب هذه اللغات بناء منطق الآلات والتسلسلات التشغيلية.
هندسة DCS
تتمحور غالباً حول:
- بناء حلقات التحكم.
- تعريف الأجهزة والقياسات.
- إعداد شاشات التشغيل.
- ضبط الإنذارات.
- إنشاء الاتجاهات التاريخية.
- ربط الوحدات المختلفة.
- إدارة الصلاحيات.
- إعداد التكرار الاحتياطي.
- توثيق التغييرات.
لذلك تكون عملية هندسة DCS أوسع من مجرد كتابة برنامج تحكم.
11. الفرق في التوسع
يمكن توسيع PLC بإضافة:
- وحدات إدخال وإخراج.
- وحدات اتصال.
- وحدات تحكم إضافية.
- شاشات HMI.
- خوادم SCADA.
لكن عند زيادة حجم المشروع، يحتاج المصمم إلى إدارة البنية والشبكة والبرامج بشكل دقيق.
أما DCS فهو مصمم أساساً لمشاريع كبيرة قابلة للتوسع، ويمكن إضافة وحدات ومناطق تحكم ومحطات تشغيل جديدة ضمن بنية واحدة.
12. الفرق في التكلفة
يكون PLC غالباً أقل تكلفة في التطبيقات الصغيرة والمتوسطة، خاصة عندما يكون عدد الإشارات محدوداً ولا توجد حاجة إلى أرشفة كبيرة أو محطات تشغيل متعددة.
أما DCS فتكون تكلفته الأولية أعلى بسبب:
- الخوادم.
- محطات التشغيل.
- الشبكات المزدوجة.
- أنظمة الأرشفة.
- التراخيص.
- التكرار الاحتياطي.
- خدمات الهندسة والتشغيل.
لكن تكلفة النظام لا تُقاس بسعر الأجهزة فقط، بل يجب حساب تكلفة التوقف والصيانة والتوسع وإدارة العملية على مدى عمر المصنع.
هل يمكن استخدام PLC بدلاً من DCS؟
نعم، يمكن استخدام PLC مع SCADA في العديد من التطبيقات التي كانت تُنفذ سابقاً باستخدام DCS، خصوصاً عندما:
- يكون حجم المصنع محدوداً.
- يكون عدد حلقات التحكم قليلاً.
- لا توجد حاجة إلى تكامل معقد.
- تكون الميزانية محدودة.
- تكون العملية بسيطة نسبياً.
- يوجد فريق لديه خبرة واسعة في PLC.
لكن استخدام PLC لا يعني تلقائياً الحصول على جميع مزايا DCS. فقد يحتاج المشروع إلى إضافة خوادم وأرشفة وإدارة إنذارات وتكرار احتياطي حتى يقترب من وظائف DCS.
هل يمكن استخدام DCS للتحكم في الآلات؟
يمكن لـ DCS التحكم في بعض الآلات والمعدات، لكنه ليس الخيار الأفضل دائماً للتحكم في:
- الحركة عالية السرعة.
- الروبوتات.
- أنظمة تحديد الموضع.
- عمليات التزامن الدقيقة.
- خطوط الإنتاج ذات التسلسل السريع.
- التطبيقات التي تتطلب زمن استجابة قصيراً جداً.
لذلك تستخدم المصانع الكبيرة أحياناً بنية هجينة تجمع بين النظامين.
النظام الهجين PLC وDCS
في كثير من المصانع لا يكون الاختيار بين PLC وDCS بشكل منفصل، بل يتم استخدام النظامين معاً.
مثال على ذلك:
- يستخدم PLC للتحكم المحلي في الضواغط.
- يستخدم PLC آخر للتحكم في محطة التعبئة.
- يستخدم PLC ثالث للتحكم في نظام النقل.
- يستخدم DCS لمراقبة العملية العامة.
- يتم تبادل البيانات عبر بروتوكولات مثل Modbus TCP أو Ethernet/IP أو PROFINET أو OPC UA.
في هذه البنية:
- ينفذ PLC التحكم السريع والمحلي.
- يدير DCS العملية الكاملة.
- يعرض DCS بيانات PLC للمشغلين.
- يمكن إرسال أوامر التشغيل والإيقاف أو القيم المرجعية من DCS إلى PLC.
ويجب تصميم هذا التكامل بعناية لتحديد مسؤوليات كل نظام ومنع التعارض بين أوامر التحكم المحلية والمركزية.
الفرق بين DCS وSCADA
من المهم عدم الخلط بين DCS وSCADA.
- DCS هو نظام تحكم متكامل، وغالباً ينفذ التحكم مباشرة من خلال وحدات التحكم الموزعة.
- SCADA هو نظام إشراف ومراقبة وجمع بيانات، وغالباً يتصل بـ PLC أو RTU أو أجهزة تحكم أخرى.
قد يكون SCADA مسؤولاً عن عرض البيانات وتسجيلها، بينما ينفذ PLC التحكم الفعلي في المعدات.
أما DCS فيجمع عادةً بين:
- التحكم.
- التشغيل.
- عرض البيانات.
- الإنذارات.
- الأرشفة.
- إدارة المستخدمين.
- هندسة العملية.
الفرق بين DCS وSIS
نظام السلامة SIS أو ESD ليس بديلاً عن DCS أو PLC العادي. وظيفته الأساسية هي تنفيذ إجراءات السلامة عند حدوث حالة خطرة، مثل:
- ارتفاع الضغط إلى مستوى خطير.
- انخفاض مستوى سائل قابل للاشتعال.
- اكتشاف تسرب غاز.
- توقف نظام التبريد.
- تجاوز درجة الحرارة الحد المسموح.
قد يكون SIS منفصلاً عن نظام التحكم الأساسي حتى لا يؤدي عطل نظام التحكم إلى تعطيل وظيفة السلامة. وفي بعض التطبيقات يستخدم Safety PLC، بينما يستخدم DCS للتحكم التشغيلي المعتاد.
متى نختار PLC؟
يكون PLC مناسباً عندما يكون المشروع:
- عبارة عن آلة أو خط إنتاج محدد.
- بحاجة إلى استجابة سريعة.
- يعتمد على تسلسل منطقي واضح.
- يحتوي على عدد كبير من الإشارات الرقمية.
- يحتاج إلى تحكم في الحركة أو التزامن.
- محدود الحجم أو المناطق.
- بحاجة إلى مرونة في اختيار المعدات.
- يتطلب تكلفة أولية منخفضة نسبياً.
متى نختار DCS؟
يكون DCS مناسباً عندما يكون المشروع:
- عملية مستمرة تعمل على مدار الساعة.
- يحتوي على عدد كبير من حلقات PID.
- يضم آلاف الإشارات والمعدات.
- يحتاج إلى غرفة تحكم مركزية.
- يتطلب أرشفة طويلة الأمد للبيانات.
- يحتاج إلى نظام متقدم للإنذارات.
- يتطلب تكراراً احتياطياً عالياً.
- يعتمد على تشغيل متكامل لعدة وحدات.
- تكون تكلفة توقف المصنع مرتفعة جداً.
خطوات عملية لاختيار النظام المناسب
قبل اختيار PLC أو DCS يجب دراسة:
- نوع العملية: مستمرة أم متقطعة؟
- عدد إشارات الإدخال والخرج.
- عدد حلقات التحكم التناظرية.
- سرعة الاستجابة المطلوبة.
- الحاجة إلى التحكم في الحركة.
- عدد مناطق المصنع.
- الحاجة إلى التكرار الاحتياطي.
- متطلبات السلامة.
- متطلبات الأرشفة والتقارير.
- خبرة فريق التشغيل والصيانة.
- قابلية التوسع المستقبلية.
- تكلفة النظام طوال فترة التشغيل.
لا يوجد نظام أفضل بشكل مطلق، لأن الاختيار يعتمد على طبيعة المشروع. يكون PLC خياراً عملياً للتحكم في الآلات وخطوط الإنتاج والعمليات السريعة والمنطقية. أما DCS فيكون أنسب لإدارة العمليات المستمرة الكبيرة التي تحتاج إلى تحكم موزع، تشغيل مركزي، أرشفة، إنذارات متقدمة واعتمادية عالية. وفي المشاريع الحديثة يمكن الجمع بين النظامين ضمن بنية هجينة، بحيث يتولى PLC التحكم المحلي والسريع، بينما يتولى DCS الإشراف على العملية الكاملة وتنسيقها.